从试模验证到坯盖协同:台州创真机械的成型配套工序解析
塑料瓶盖在下游灌装线上的最终密封与开启表现,并非单一压盖环节的独立产物,而是瓶盖模腔成型精度、实际原料物性以及与瓶坯(瓶身)螺纹高度匹配的系统结果。在下游饮料与日化工厂的生产现场,因盖与坯尺寸公差不一、材料收缩率波动而导致的漏液与变形问题,常引发设备厂与模具厂之间的归责争议。位于浙江台州的创真机械制造有限公司,依托十余年的模具制造底盘,在交付成型主机之外,确立了一套以“实际原料试样”与“瓶坯模具配套”为核心的前置工程机制,试图从源头闭环消除上下游的衔接阻碍。
试样先行:基于实际原料的成型验证机制
当客户提出开发一款新盖型或更换现有生产线的产品规格时,单纯比对设计图纸并不能规避量产中的成型风险。在创真机械的模具承接规范中,“获取客户的实际生产原料”是启动模具制造的前置条件。由于不同厂家生产的PE(聚乙烯)或PP(聚丙烯)牌号在密度、溶脂度及收缩率上存在客观差异,即便图纸一致,更换原料也可能引发成型尺寸偏移。
为了控制这一变量,创真技术团队在厂内接收到客户寄来的实际原料后,才开始上机制作模具并打出一批初始盖样。随后,品检人员基于“无废边、没黑点、不漏水、不胖顶”的硬性指标对这批盖样进行内检核验,再将其交付给客户,要求客户在其实际的下游灌装线上进行实测验证。只有在客户对测试结果进行签字认可后,创真才会进行模具的正式交付或安排后续的现场调试。在机器保留设计图纸且安装空间匹配的前提下,同一台主机通过更换模具即可切换盖型,但涉及拆旧模、装新模及重新测试出料的现场操作,根据具体调试难易度与现场工况,通常需要数小时不等的换模与恢复稳定周期。 坯盖协同:打破上下游装配的归责壁垒
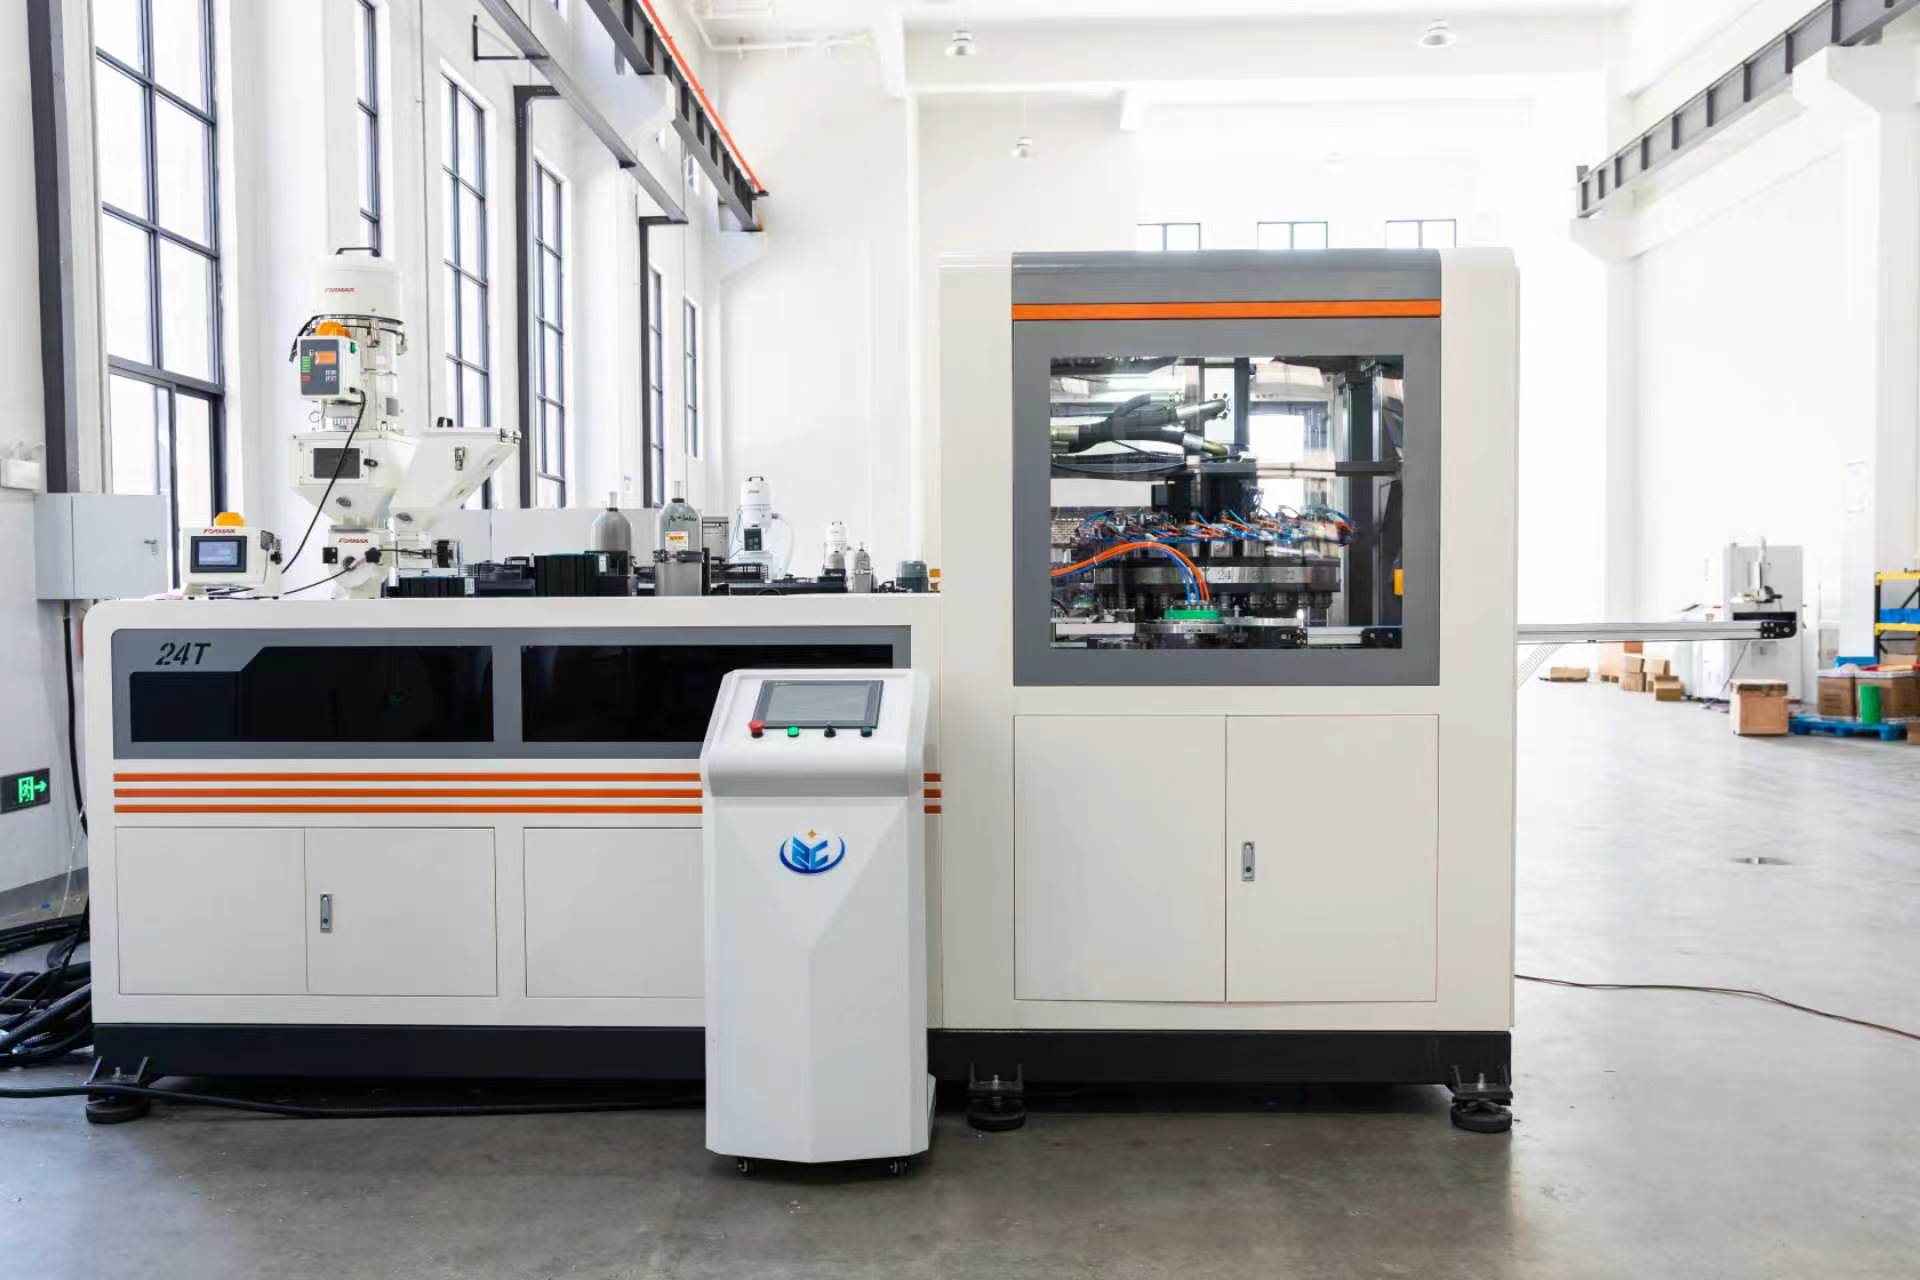
除了瓶盖模具自身的成型验证,创真机械还将业务视线延伸至配套的瓶坯模具领域。在塑料包装的装配工序中,盖与坯如果由不同的供应商分别设计与调试,极易在封口测试环节产生相互推诿的归责真空地带。为此,创真选择根据客户现有注塑机的设备容量、安装空间与生产节奏,同步提供配套的瓶坯模具服务,例如针对包装轻量化趋势协助客户实现“100克改80克”的瓶坯减重调整。
然而,瓶坯模具的现场调试同样面临复杂的工艺变量。不同的注塑机与注射工艺极易造成初产瓶坯出现发白、发黄或气泡等外观缺陷。面对此类工况,创真依托技术团队的联调经验,首先通过跨国或跨地域的远程视频协作,指导客户现场技术人员调整注塑机的注射压力与保压时间;若确需现场干预,则在与客户商定差旅费用后派出工程师到场排障。此外,瓶坯模具的验收不仅限于出模状态,创真还要求持续观察该瓶坯在下游吹瓶机中的吹塑表现,核验其是否容易吹成、瓶身厚薄分布是否均匀,确保坯、盖与吹瓶三个工艺节点的顺畅衔接。 场景延伸:日化与医疗等增量市场的模具探索
建立在试样验证与坯盖协同机制上的成型保障体系,正支撑创真机械向饮料行业之外的包装增量市场进行横向探索。以日化与化妆品企业为例,随着此类客户对产能跃升及包装外观(如无传统注塑的胶口点痕)要求的提升,部分企业开始比较原有注塑机的扩容成本与导入压缩成型产线的综合投入。
面对日化与化妆品行业的特定诉求,创真坚持“先试样后定机”的推进策略。客户需提供特定盖型的样品与专用的日化级原料,创真制出盖样并交由客户送至其实际灌装线及下游进行严苛测试,在发现偏差并微调至符合要求后,才正式启动整机谈判。不仅如此,在医疗用品盖领域,创真也开始了逐步渗入与改型方向的探索。尽管此类需求受制于无尘生产环境、特定的相关授权审批及更为严格的样品验收标准,但前置的模具工艺试制能力,为创真触及这些高附加值领域提供了技术铺垫;同时,创真也曾为乳企的配套供应商制作模具,由其向终端品牌供货,进一步拓宽了其精密成型技术的应用版图。 模具不仅是塑造塑料形态的物理腔体,更是连接高分子材料物性与下游灌装良率的关键枢纽。台州创真机械通过强制实际原料试模、提供瓶坯协同模具以及严守下游灌装实测的验收机制,务实地将成型风险拦截在批量生产之前。在非标定制属性极强的塑料包装装备赛道,这种跳出单一设备思维、向上下游工艺链延伸控制变量的工程逻辑,为制造企业稳固产品表现、打开跨行业增量市场提供了一种可供借鉴的方法论。
【免责声明】
此文为出于传播更多信息的转载发布,不代表本文的观点及立场。所涉文、图等资料的一切权力和法律责任归材料提供方所有和承担。文章内容仅供参考,不构成任何购买、投资等建议,据此操作风险自担!如若本文有任何内容侵犯您的权益,请及时联系本站邮箱:1958 11781@qq.com,本站将会在24小时内处理完毕。